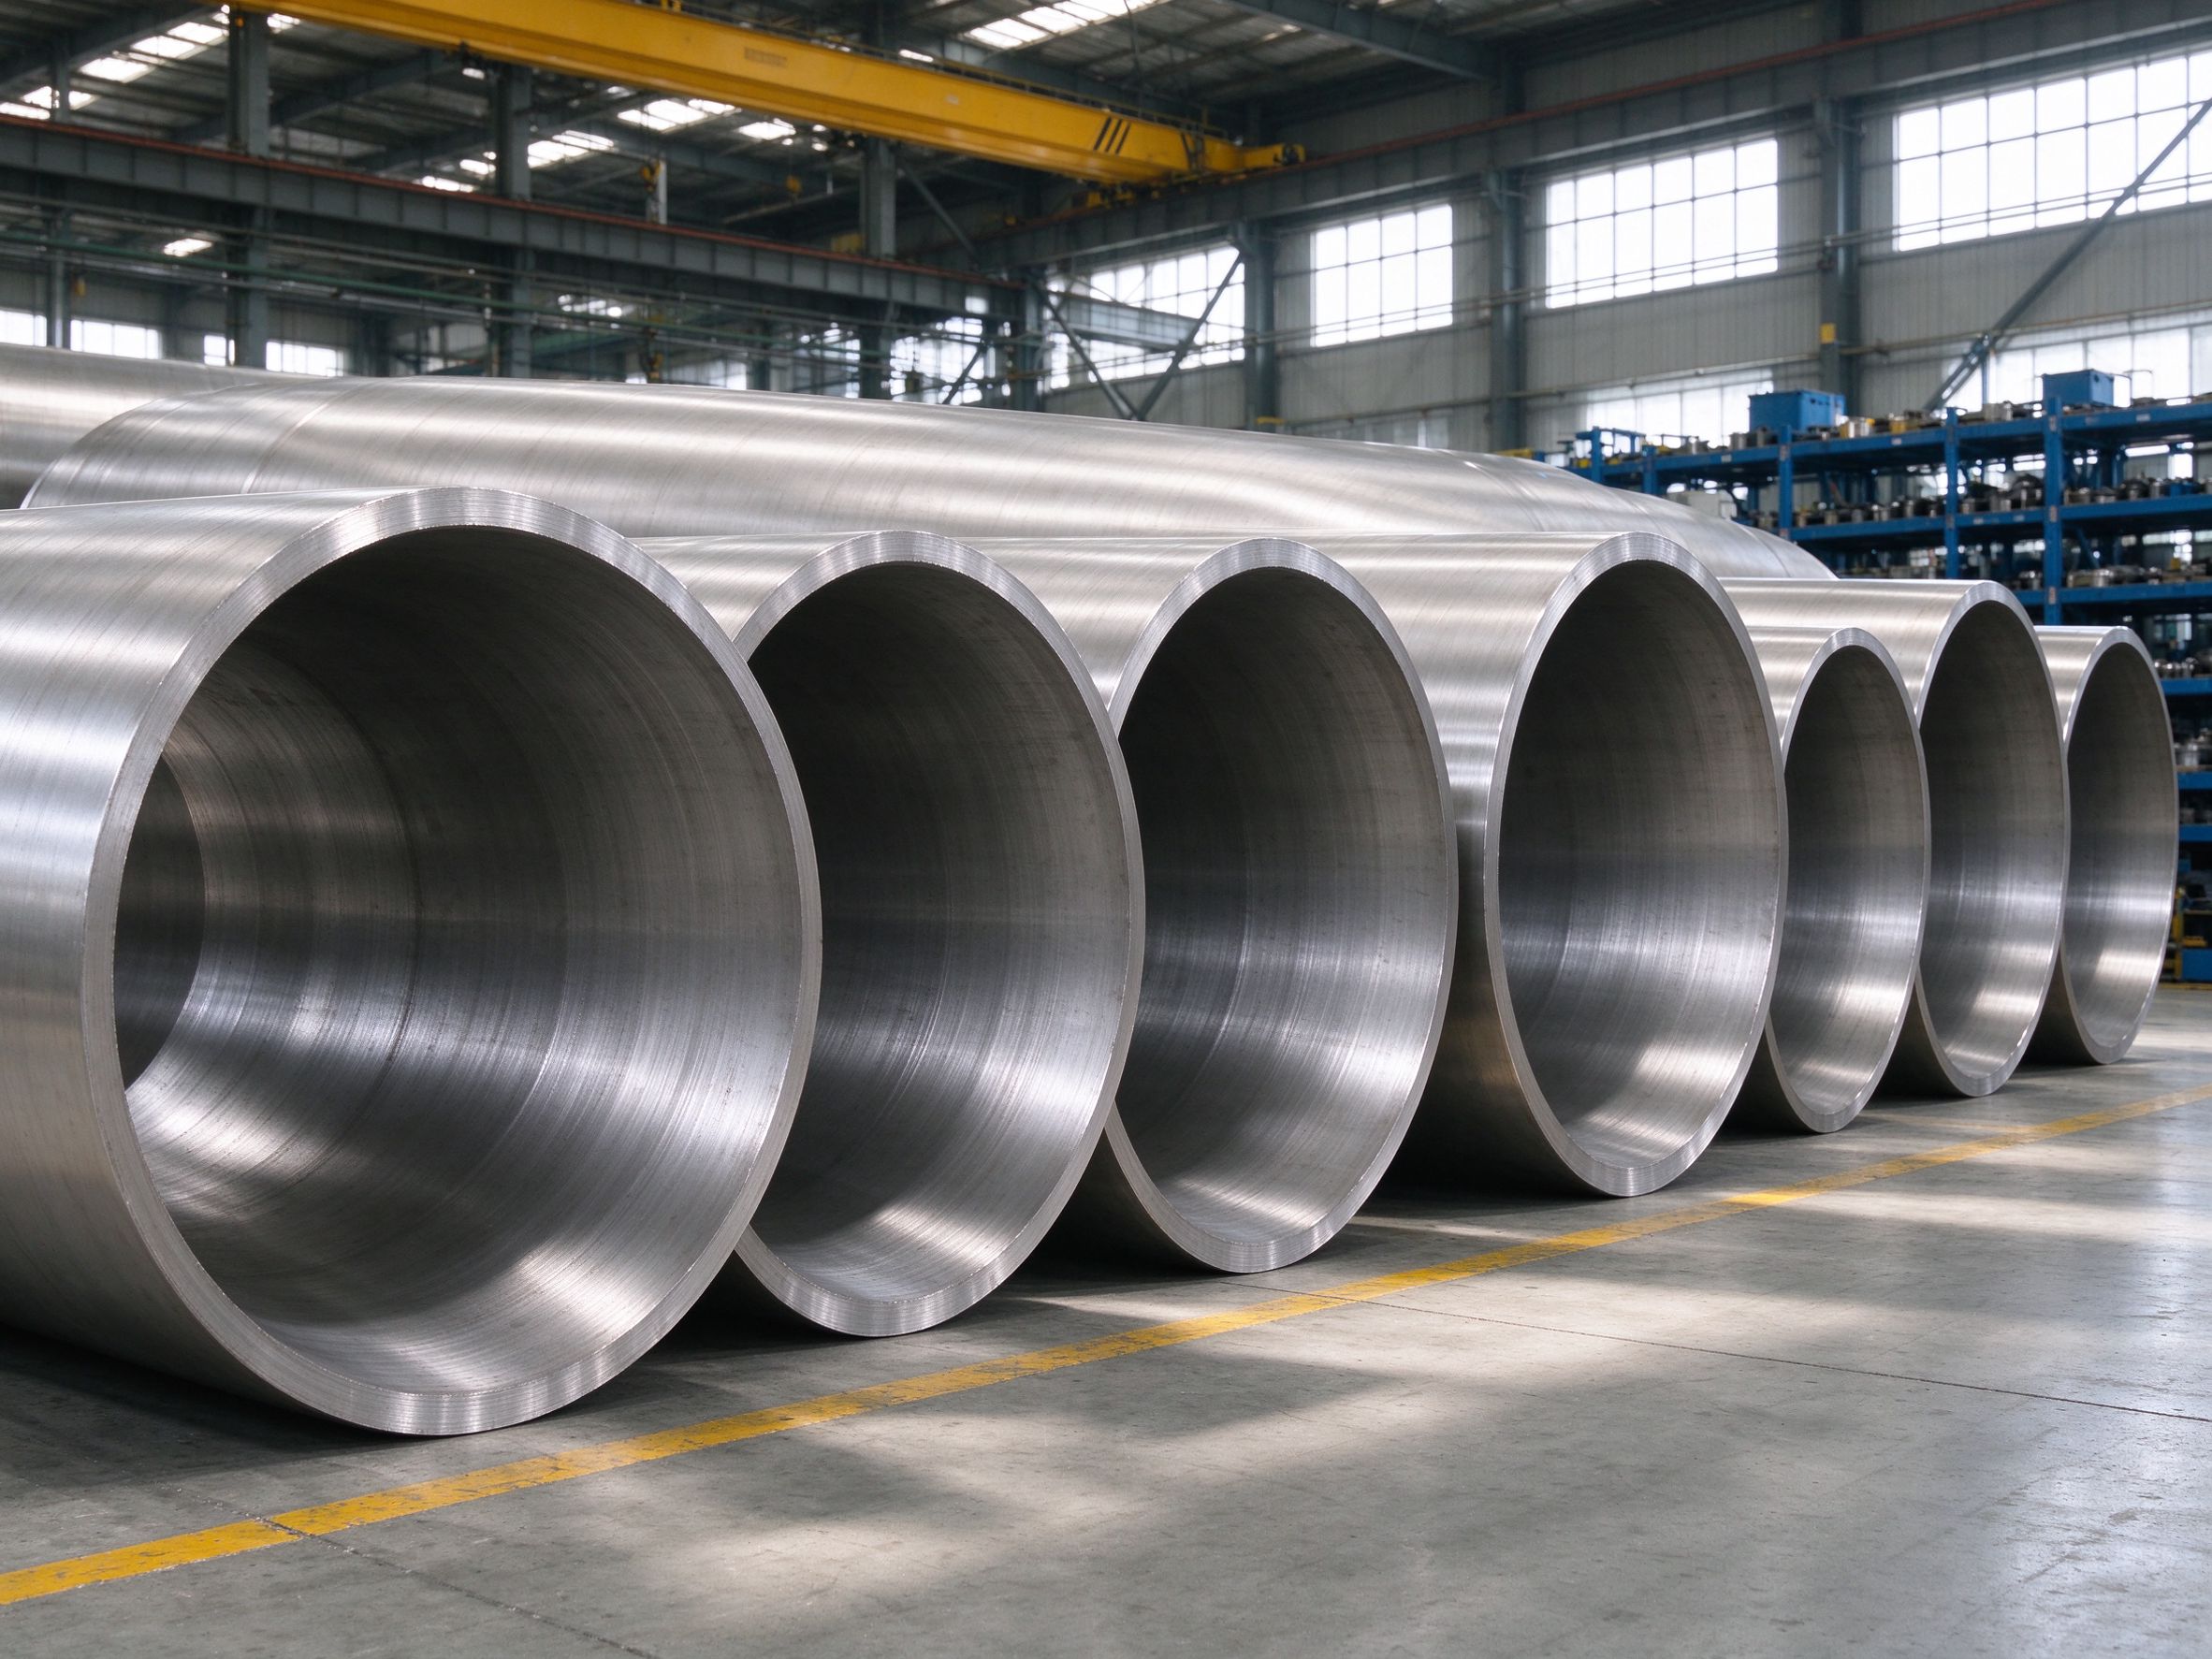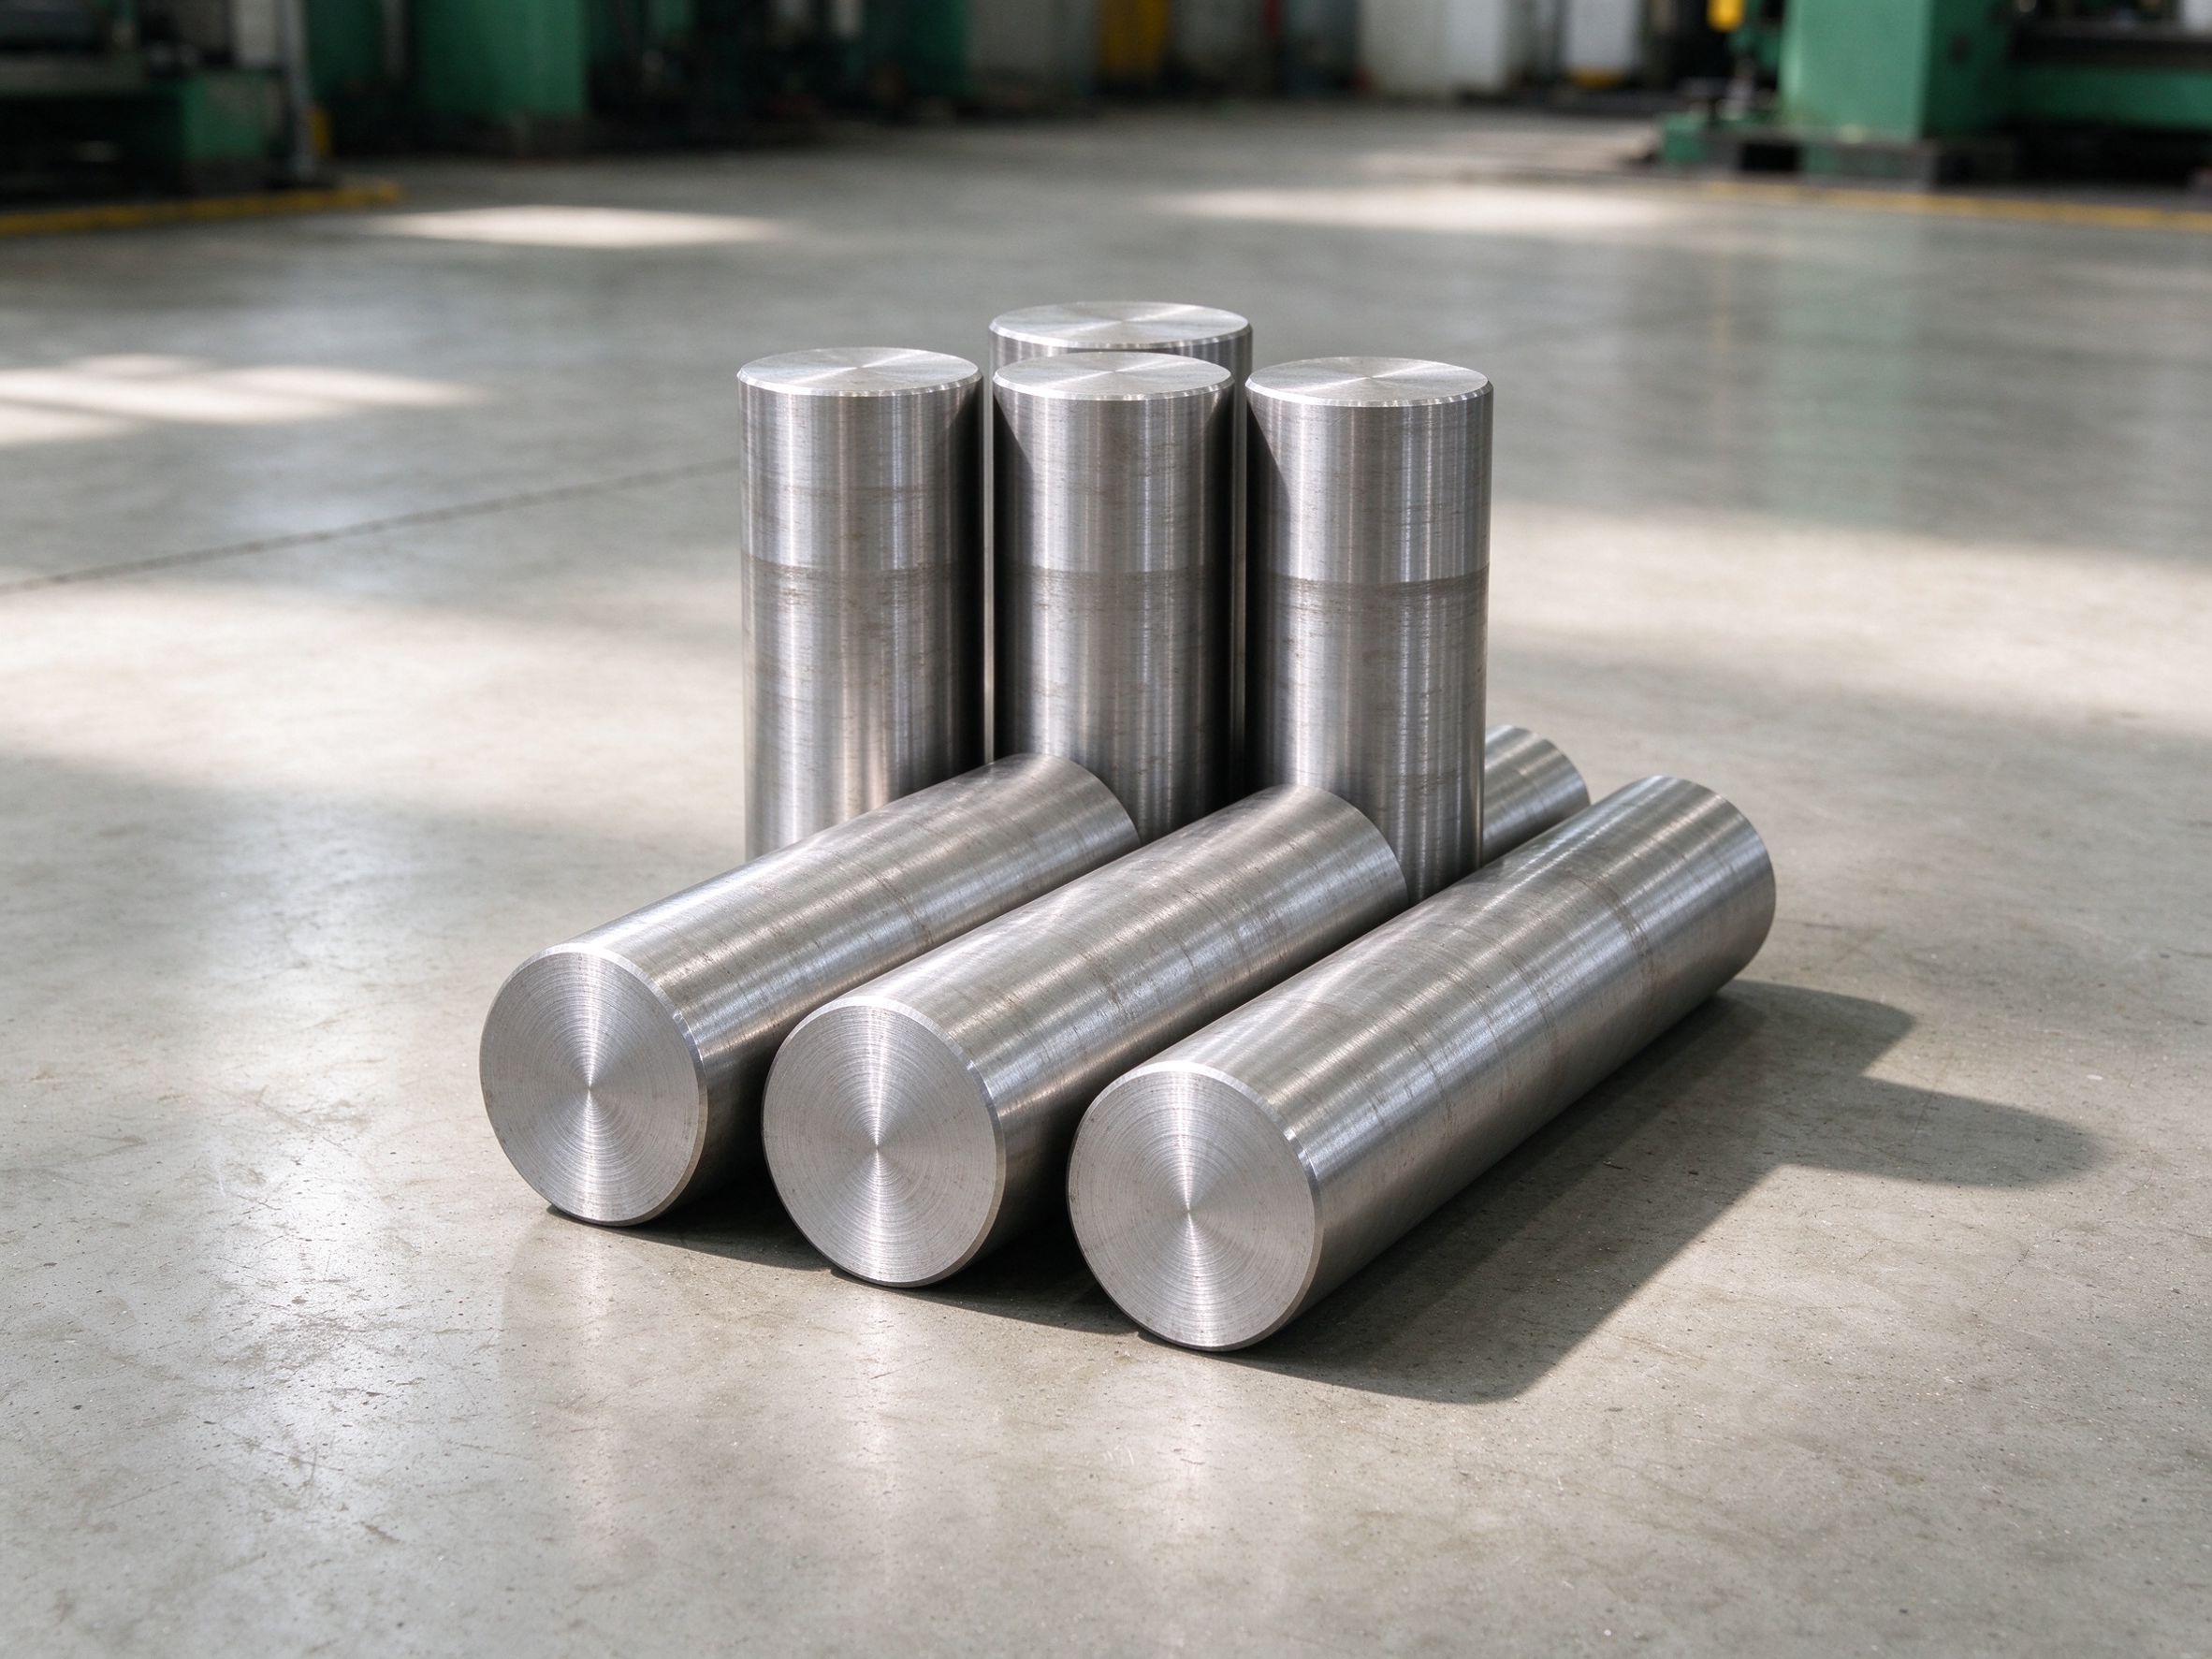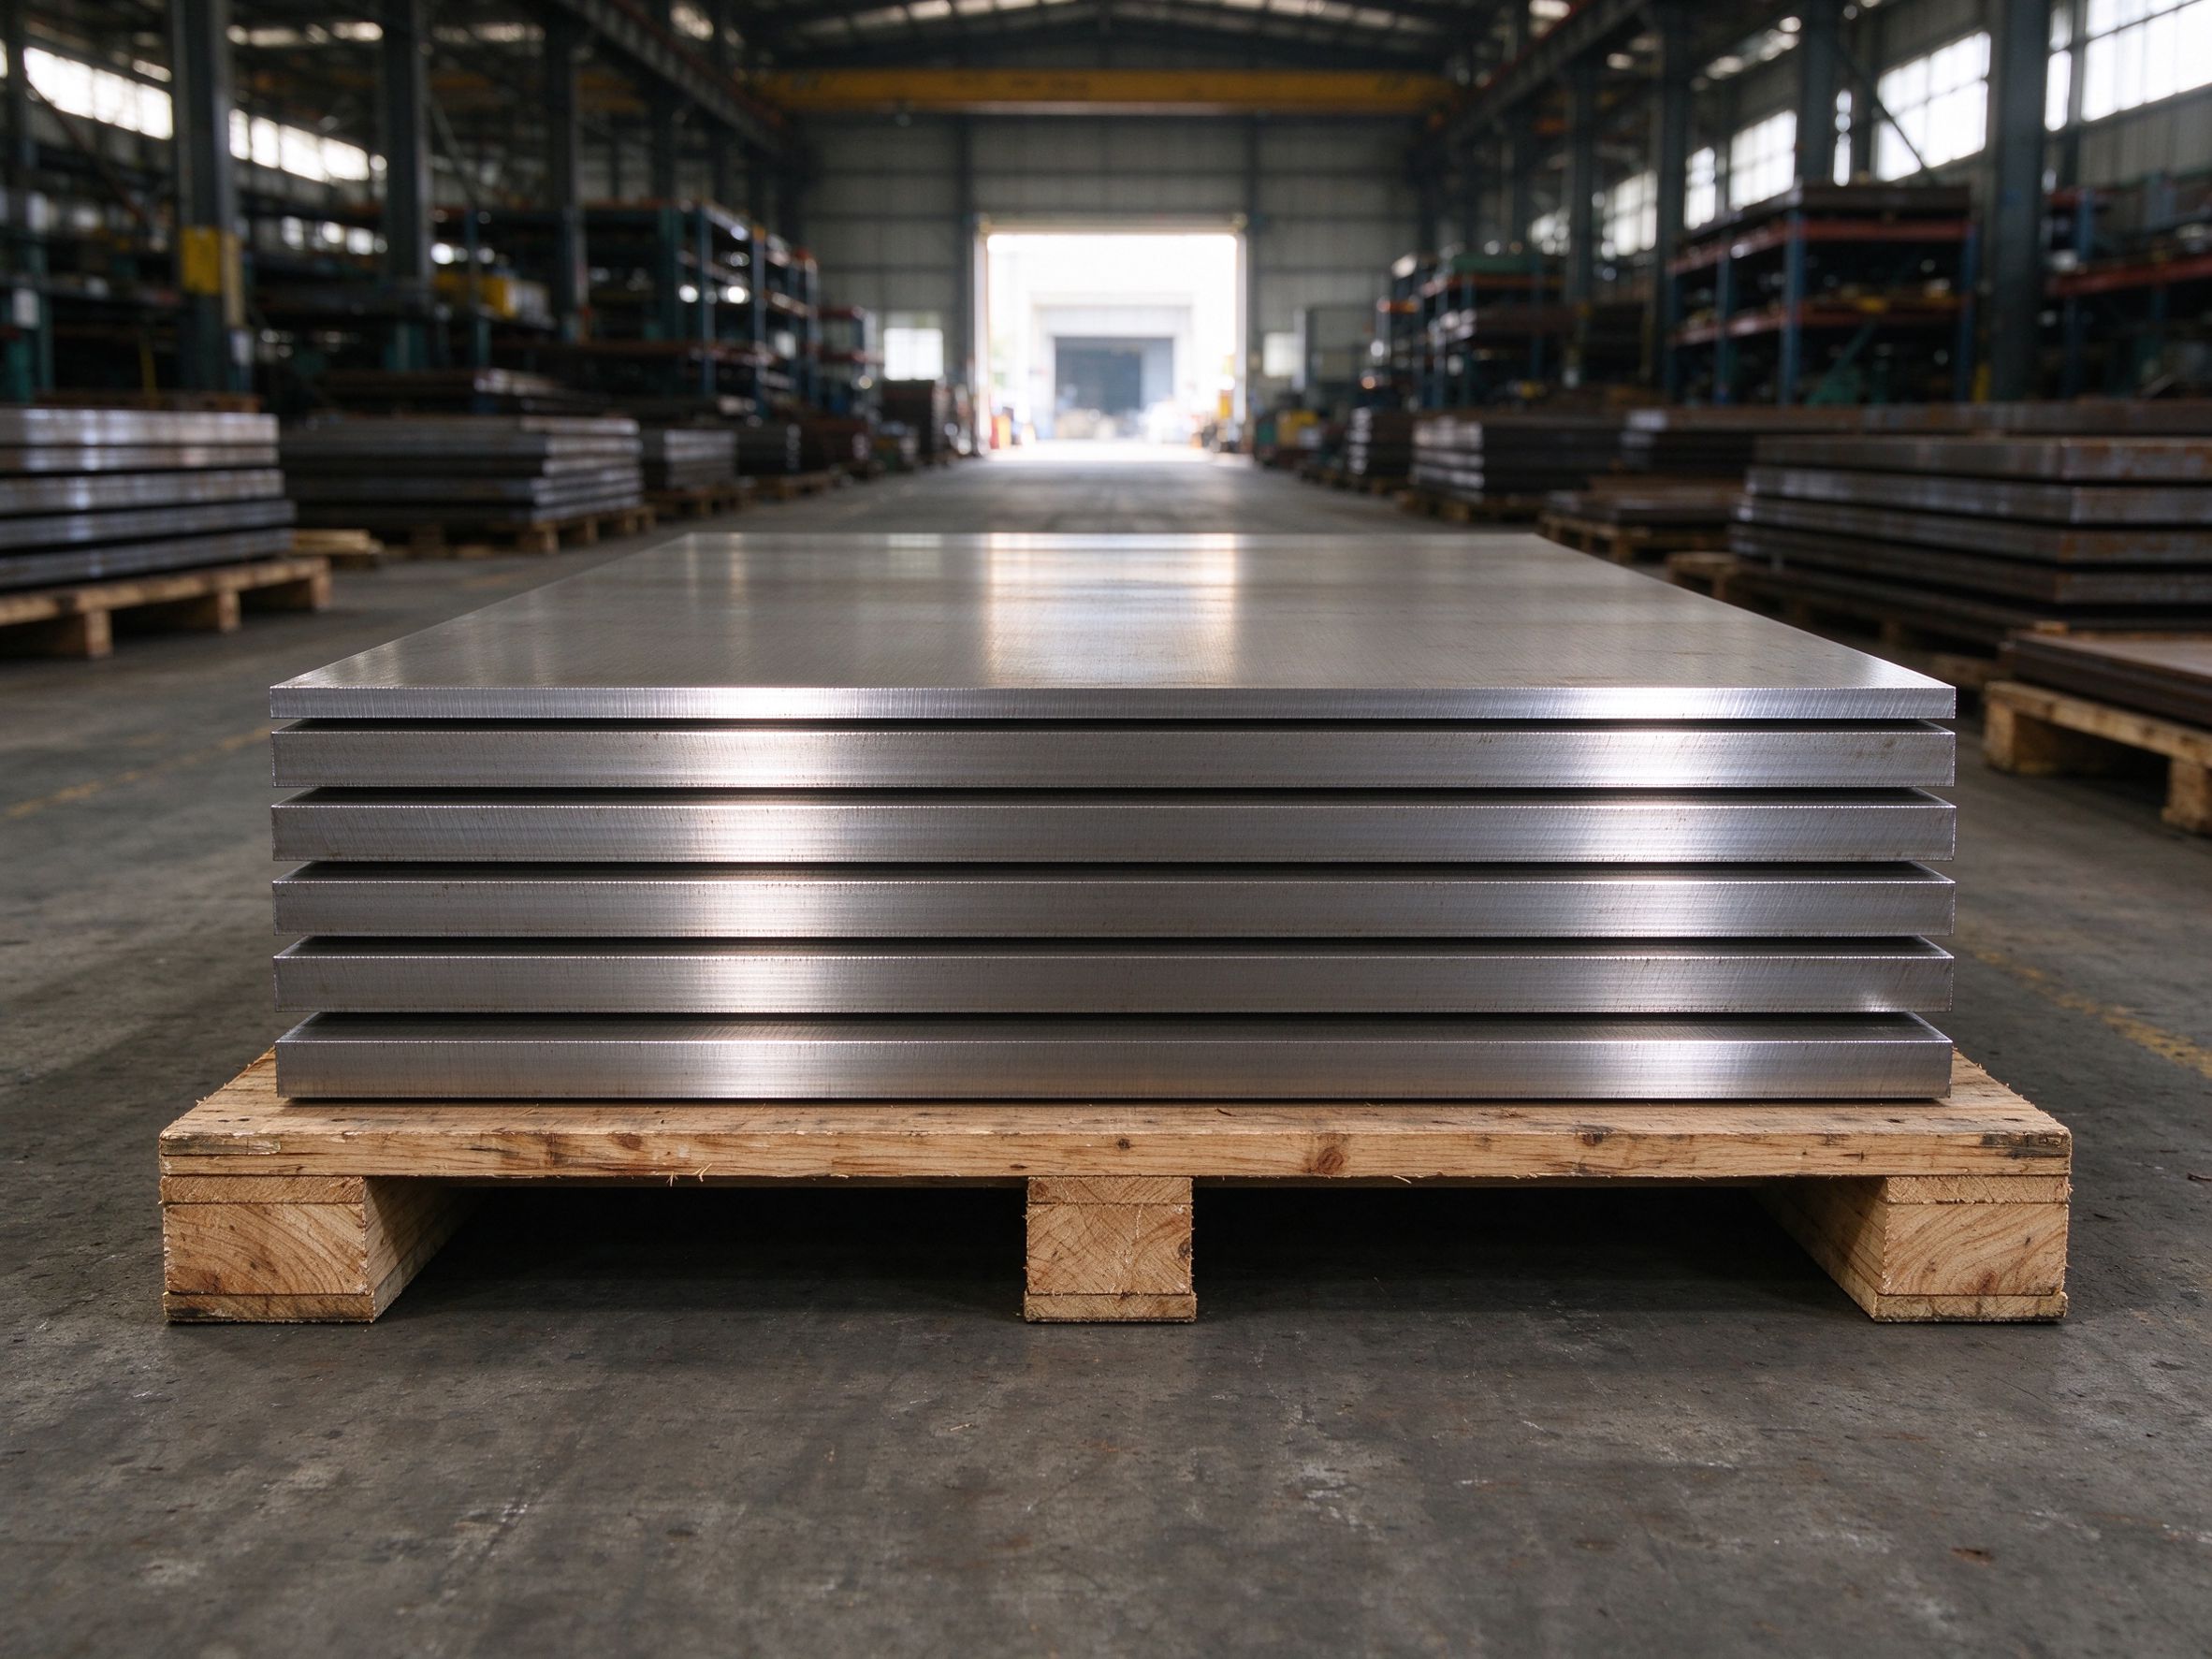
C22 — высокоэффективный коррозионностойкий сплав на основе никеля. Ниже приводится подробное описание его состава.
C22 — высокоэффективный коррозионностойкий сплав на основе никеля. Ниже приводится подробное описание его состава:
I. Химический состав
Химический состав сплава C22 состоит в основном из никеля с добавлением таких ключевых элементов, как хром, молибден, вольфрам и железо. Конкретное содержание следующее:
Никель (Ni): примерно 56–63%. Это основной матричный элемент сплава, обеспечивающий превосходную коррозионную стойкость и прочность.
Хром (Cr): примерно 16–22%. Он образует плотную оксидную пленку, устойчивую к коррозии под действием окислительных сред (таких как азотная кислота и горячая концентрированная серная кислота).
Молибден (Mo): примерно 12,5–14,5%. Это существенно повышает стойкость сплава к питтинговой и щелевой коррозии в хлоридсодержащих средах.
Вольфрам (W): примерно 2,5–3,5% повышает термическую стабильность и коррозионную стойкость сплава, особенно в высокотемпературных средах.
Железо (Fe): около 3%, действует как вторичный элемент, регулирующий микроструктуру и свойства сплава.
Другие элементы: такие как углерод (C), кремний (Si) и марганец (Mn), содержание которых строго контролируется, чтобы не повлиять на характеристики сплава.
II. Физические свойства
Физические свойства сплава C22 следующие:
Плотность: примерно 8,9–9,2 г/см³.
Температура плавления: примерно 2500–2600°C.
Теплопроводность: Примерно 10 Вт/м·К.
Коэффициент линейного расширения: примерно 11–12 × 10⁻⁶/°С.
III. Коррозионная стойкость
Сплав C22 известен своей превосходной коррозионной стойкостью, как показано ниже:
Устойчивость к точечной и щелевой коррозии: демонстрирует исключительную устойчивость к точечной и щелевой коррозии в хлоридсодержащих средах, таких как морская вода и соляные растворы.
Устойчивость к коррозионному растрескиванию под напряжением: он противостоит коррозионному растрескиванию под напряжением и подходит для сред, подверженных высоким нагрузкам.
Устойчивость к окислительным и восстановительным средам: Обладает хорошей коррозионной стойкостью как к окислительным средам (таким как азотная кислота и горячая концентрированная серная кислота), так и к восстанавливающим средам (таким как соляная кислота и серная кислота).
Устойчивость к смешанной кислотной коррозии: он может противостоять смешанной кислотной коррозии как от окислительных, так и от восстановительных сред, таких как влажный газообразный хлор, гипохлорит и растворы диоксида хлора.
IV. Области применения
Сплав C22 широко используется в следующих областях:
Химическая и нефтяная промышленность: используется при производстве такого оборудования, как реакторы, теплообменники, резервуары для хранения и трубопроводы для работы с различными агрессивными средами.
Защита окружающей среды: используется в распылительных трубах систем десульфурации дымовых газов (ДДГ) и оборудования по переработке ядерного топлива, чтобы противостоять коррозии в суровых условиях.
Фармацевтическая и пищевая промышленность: используется при производстве фармацевтического и пищевого оборудования для обеспечения чистоты и безопасности производственных процессов.
Аэрокосмическая и энергетическая промышленность: используется при производстве компонентов, работающих при высоких температурах и высоком давлении, таких как лопатки турбинных двигателей и облицовки камер сгорания, чтобы выдерживать экстремальные температуры и давления.
V. Процессы механической обработки и сварки
Сплав С22 можно обрабатывать обычными методами, но следует соблюдать следующие меры предосторожности:
Холодная обработка: Требуется мощное оборудование. Поскольку скорость наклепа высокая, для восстановления пластичности рекомендуется промежуточный отжиг.
Горячая обработка: Оптимальный диапазон температур составляет 870–1200°C. Избегайте выдерживания материала в диапазоне температур 650–870°C, чтобы предотвратить выделение хрупких фаз.
Сварка: рекомендуется газовая вольфрамовая дуговая сварка (GTAW) или плазменная дуговая сварка с использованием сварочной проволоки ERNiCrMo-10 в качестве присадочного материала. Перед сваркой поверхности должны быть тщательно очищены, а температура между проходами должна поддерживаться ниже 150°C. Термическая обработка после сварки обычно не требуется для поддержания коррозионной стойкости.